

Технічні характеристики сталевих рулонів і стрічки та посібник із закупівель
Сталеві рулони та смуги служать основною сировиною для штампованих компонентів, профільованих-профілів, зварних труб і конструкційних огороджень. Вибір правильного варіанту сталі вимагає збалансування механічних характеристик, жорстких допусків на товщину, якості поверхні та поведінки після -обробки (наприклад, глибокої витяжки, згинання та зварюваності).
Відхилення необробленого матеріалу, як-от крайова хвиля, центральна пряжка, надмірна варіація товщини або непостійна межа текучості, безпосередньо призводять до зносу матриці, простою преса, зміщення-формування рулону та пошкодження покриття.
У цьому посібнику наведено технічні параметри, перехресні -посилання на міжнародні стандарти, виробничі обмеження та критерії перевірки якості, щоб допомогти менеджерам із закупівель, інженерам-металургам і фахівцям ланцюга постачання в оцінці, специфікації та пошуку сталевих рулонів і смуг.
-
![Розрізна сталева котушка]() Розрізна сталева котушкаРозрізані сталеві рулони виготовляються шляхом поздовжнього нарізання широких основних рулонів (гарячекатаних, холоднокатаних, оцинкованих або нержавіючих) на стрічки певної вужчої ширини за
-
![Стрічка з високовуглецевої сталі]() Стрічка з високовуглецевої сталіСтрічки з високовуглецевої сталі (вміст вуглецю 0,60% - 1.05%) — це холоднокатані вузькі сталеві вироби-, розроблені для застосування з високим-зносом і-навантаженнями.
-
![Смуга пружинної сталі]() Смуга пружинної сталіПрецизійно катана смуга пружинної сталі, розроблена для застосувань, що вимагають високої міцності, стійкості до втоми та контрольованого відновлення пружності.
-
![Котушка жерсті]() Котушка жерстіКотушка з електролітичної жерсті (ETP) складається з холоднокатаної підкладки з низько-вуглецевої сталі, покритої гальванічним покриттям чистого олова з обох сторін.
-
![Електрична сталева котушка]() Електрична сталева котушкаКотушка з електротехнічної сталі (кремнієва сталь) – це магнітом’який залізо-кремнієвий сплав, розроблений для перетворення електромагнітної енергії. Додавання кремнію збільшує питомий електричний
-
![Сталева котушка Galvalume]() Сталева котушка GalvalumeСталева катушка Galvalume (покриття зі сплаву 55% алюмінію, 43,4% цинку та 1,6% кремнію) забезпечує подвійний захист від корозії, поєднуючи бар’єрну стійкість алюмінію з жертовним гальванічним


Ми виробляємо та постачаємо п’ять основних категорій сталевих рулонів і смуг:
Гарячекатаний (HR / HRP&O):Необроблені гарячекатані або травлені та змащені рулони для конструкцій і штампування.
Холоднокатаний (CR / CA):Рулони холодного-зниження з малими допусками на розміри та чистими поверхнями для креслення та фарбування.
Гаряче{0}}оцинковане (GI / HDGL)
Змійовики з суцільним цинковим-покриттям забезпечують катодний захист від корозії.
Цинк-Алюміній-Магній (ZAM / ZM)
Сталь із високо-корозійно-стійкістю-покриттям із само{3}}захистом-зрізів.
Попередньо пофарбована сталь (PPGI / PPGL)
Змійовики з кольоровим- покриттям і органічними верхніми покриттями на оцинкованих або оцинкованих підкладках.
|
Категорія товару |
Метод обробки / Тип покриття |
Діапазон товщини |
Діапазон ширини |
Основна поверхня/характеристики обробки |
|
Гарячекатаний (HR) та маринований та промаслений (P&O) |
Гаряча термо{0}}механічна прокатка; видалення окалини за допомогою травлення соляною кислотою + змащування-профілактикою іржі |
1,2 мм - 25.0 мм |
600 мм - 2 000 мм |
Видалена окалина; гладка матова поверхня; готовий до штампування, штампування або прямого фарбування без механічного видалення накипу |
|
Холоднокатаний повністю твердий (CRFH) і відпалений (CRCA) |
Холодне зниження котушки HR; періодичний або безперервний відпал |
0,15 мм - 3.0 мм |
600 мм - 1,500 мм |
Мазькі допуски на розміри (+/-0,02 мм); однорідна зерниста структура; висока здатність до очищення поверхні для гальваніки та фарбування автомобілів |
|
Гаряче{0}}оцинковане (GI / HDGL) |
Покриття безперервним гарячим{0}}зануренням; нульовий, мінімальний або звичайний блиск |
0,30 мм - 6.0 мм |
600 мм - 1,800 мм |
катодний захист; маса покриття від Z60 до Z600 г/м²; пасивована або змащена поверхня |
|
Цинк-Алюміній-Магній (ZAM / ZM) |
Гаряче-покриття зануренням (зазвичай Zn + 11% Al + 3% Mg або Zn + 3% Al + 2% Mg) |
0,50 мм - 6.0 мм |
600 мм - 1,600 мм |
Захист порізів-, що самовідновлюється; стійкість до корозії в 5-10 разів вище, ніж стандартний GI у випробуваннях соляним туманом; ідеально підходить для суворих умов |
|
Попередньо пофарбована сталь (PPGI / PPGL) |
Безперервне нанесення покриття; Верхнє покриття PE, SMP, HDP або PVDF поверх основи GI / GL |
0,18 мм - 1.5 мм |
600 мм - 1,250 мм |
Багато{0}}шарове ґрунтовне та фінішне покриття (15 мкм - 35 мкм товщина сухої плівки); контрольований блиск і відповідність кольору (система RAL) |
Основні характеристики продукту


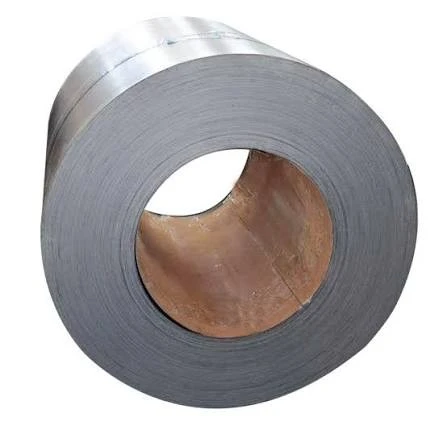
Механічна консистенція
Межа текучості, міцність на розрив і загальне подовження контролюються в межах вузьких смуг на тепловий заряд. Для застосування з глибоким-витягуванням (наприклад, DC04 / DD13) низькі коефіцієнти текучості (Rs/Rm) і високі значення r- (коефіцієнт пластичної деформації) запобігають утворенню шийок і зморшок у багато-ступінчастих пресових лініях. Високоміцні структурні марки (наприклад, S355MC, S700MC) використовують мікро-легування (Nb, V, Ti) для отримання дрібнозернистих структур із високою ударною в’язкістю за низьких температур до -40 градусів.
Геометрія країв і смуг
Фрезерний край проти щілинного краю:Прорізні стрічки мають точні допуски на ширину (+/-0,10 мм) із контролем мікрозадирок (висота задирок < 8% від номінальної товщини) за допомогою обертових ножів.
Вигин і рівнинність:Лінії вирівнювання натягу гарантують, що вигин смуги залишається нижче 1,5 мм на 2000 мм довжини прямої лінії. Допуски на площинність утримуються в межах від 5 до 10 I-одиниць, щоб усунути центральну пряжку та крайові хвилі перед подачею-на{-формувальні машини або лазерні різальні машини.
Цілісність покриття та захист-краївn
Оцинкований (GI): Цинкова шкіра утворює фізичний бар'єр і тимчасовий анод. Рівномірна товщина покриття забезпечує згинання навколо вузьких радіусів (0T - 2T) без відшарування чи мікро-тріщин.
Цинк-Алюміній-Магній (ZAM):Під час впливу вологи та атмосферних хлоридів магній і алюміній у цинковому покритті утворюють щільний стабільний захисний шар, що складається з симонколлеїту [Zn5(OH)8Cl2·H2O]. Цей шар натікає та ущільнює зрізані краї, запобігаючи боковому розповзанню червоної іржі без необхідності гарячого-повторного-оцинкування-зануренням після виготовлення.
Основні характеристики
Розмірні параметри котушки
Внутрішній діаметр (ID)
Стандартна посадка на оправку 508 мм (20 дюймів) або 610 мм (24 дюйми).
Зовнішній діаметр (OD)
До 2000 мм залежно від потужності лінії розмотування.
Вага котушки
Від 2,0 до 28,0 метричних тонн.
|
Параметр |
Стандартний діапазон / Опція |
Інженерний допуск / стандарт |
|
Діапазон товщини |
Холоднокатаний/з покриттям: 0,15 мм - 3.0 мм Гарячекатаний: 1,2 мм - 25.0 мм |
EN 10131 (CR), EN 10051 (HR), ASTM A568 Більш тугі параметри: +/-0,02 мм (напівстандартний допуск) |
|
Діапазон ширини |
Котушки млина: 600 мм - 2 000 мм Прорізні стрічки: 20 мм - 599 мм |
Край фрезерування: +10/-0 мм Край щілини: +/-0,10 мм до +/-0,30 мм |
|
Внутрішній діаметр котушки (ID) |
508 мм (20 дюймів) / 610 мм (24 дюйми) |
Стандартна оправка підходить для ліній розмотування |
|
Зовнішній діаметр котушки (OD) |
900 мм - 2 000 мм |
Налаштовується на основі ваги розмотувача |
|
Вага котушки |
2,0 метричні тонни - 28.0 метричні тонни |
Розрізані рулони постачаються як палети «око-на-небо» або «око{2}}на-стіну |
|
Маса покриття (GI) |
Z60 г/м² - Z600 г/м² (сумарно обидві сторони) |
EN 10346, ASTM A653 / A653M |
|
Маса покриття (ZAM) |
ZM90 г/м² - ZM430 г/м² |
EN 10346 (наприклад, ZM120, ZM310), ASTM A1046 |
|
Плівка для фарби (PPGI/PPGL) |
Зверху: 15 мкм - 35 мкм; Задня сторона: 5 мкм - 15 мкм |
Серія EN 13523, ASTM A755 |
|
Оздоблення поверхні |
Яскравий, матовий, звичайний блиск, нульовий блиск, гладкий |
Ra 0,6 мкм - 1.9 мкм для креслення листів CR |
|
Обробка поверхні маслом |
Сухий, легкий жирний (0.5 - 1.0 г/м²), сильний жирний (1.5 - 3.0 г/м²) |
Dosatron / електростатичне змащення (захист від іржі до 6 місяців) |
Оцінки та стандарти
У таблиці нижче наведено перехресні-посилання на стандартні класи основних міжнародних специфікацій (EN, ASTM, JIS) для належної перевірки еквівалентності матеріалів.
|
Клас матеріалу |
Стандарт EN |
Стандарт ASTM |
Стандарт JIS |
Типова межа текучості (МПа) |
Типова міцність на розрив (МПа) |
|
Комерційна якість (CQ) |
DC01 / S235JR |
ASTM A1008 CS Тип B / ASTM A36 |
SPCC / SS400 |
140 - 280 |
270 - 440 |
|
Малювання / Глибоке малювання |
DC03 / DC04 / DD13 |
ASTM A1008 DS Тип B / DDS |
SPCD / SPCE |
140 - 210 |
270 - 350 |
|
Дуже глибоке витягування (EDD) |
DC05 / DC06 |
ASTM A1008 EDDS |
SPCF / SPCG |
110 - 170 |
260 - 330 |
|
Конструкційна сталь (низький/середній) |
S250GD / S350GD |
ASTM A653 клас 33 / клас 50 |
SGCC / SGLCC |
250 - 350 |
330 - 480 |
|
Високопродуктивний структурний (HR) |
S355MC / S420MC |
ASTM A1011 HSLAS клас 50/60 |
SPHC / SPHT3 |
355 - 420 |
430 - 580 |
|
Надвисока міцність (SMM) |
S500MC / S700MC |
ASTM A1011 HSLAS клас 80 |
SPFC 590 / 780 |
500 - 700 |
560 - 750+ |
|
Котел і посудина під тиском |
P235GH / P265GH |
ASTM A516 клас 60 / клас 70 |
SB410 / SB450 |
235 - 265 |
360 - 520 |
Додатки
Сонячні системи кріплення та конструкції трекерів
Рекомендований клас:ZAM (цинк-алюміній-магній) ZM275 / ZM310, S350GD + ZM, S450GD + ZM.
Обґрунтування вибору:Сонячні наземні кріплення та одно-осьові трекери піддаються штампуванню, формуванню рулону та зовнішньому впливу (корозійне середовище від C3 до C5). ZAM забезпечує-сучасний жертвенний захист, усуваючи витрати після-гальванізації для C/U-каналів і торсионних трубок.
Готові-будівлі (PEB) і покрівля
Рекомендований клас:Структурний GI (S350GD + Z275), PPGI (основа AZ150 із системою фарби PVDF/HDP 25 мкм).
Обґрунтування вибору:Roll-formed standing seam roof panels, Z/C purlins, and wall cladding require yield strength stability (>350 МПа), щоб підтримувати ефективність-несучих навантажень без викривлення під впливом вітру.


Виробництво прецизійних сталевих труб
Рекомендований клас:HRP&O S235JR / S355JR, CRCA DC01 / SPCC.
Обґрунтування вибору:Постійна розмірна товщина та прямокутність краю розрізу забезпечують стабільне високочастотне індукційне зварювання (ERW). Очищені поверхні без окалини подовжують термін служби інструментів прокатних валків і забезпечують рівномірне хромування або порошкове покриття на готових трубах.
Автомобільні та важкі компоненти машин
Рекомендований клас:Високо-низькоміцний-сплав (HSLA) S500MC / S700MC, глибоке витягування DC04 / DC06.
Обґрунтування вибору:Chassis members, structural crossbeams, and complex stamped brackets require high yield strength for weight reduction alongside strict ductility limits (A80 >= 12% - 16%), щоб запобігти розтріскуванням у формувальних матрицях.
Якість і перевірка
Усі виробничі партії проходять випробування на заводі та протокол перевірки партії перед відправкою:
Хімічний аналіз (XRF / OES спектрометрія)
Теплохімічна перевірка на відповідність обмеженням складу ковша EN та ASTM.
Механічні випробування (універсальний розрив і твердість)
Перевірка межі текучості (Rp0,2), міцності на розрив (Rm), відносного подовження (A80%) і результатів тесту на згин.
Перевірка розмірів і поверхні
Безперервний онлайновий лазерний товщиномір по всій довжині котушки.
Перевірка ширини, вимірювання вигину та оцінка мікро-задирок на прорізних стрічках.
Перевірка покриття та поверхні
Потрійне -точкове гравіметричне випробування для цинку та маси покриття ZAM (г/м²).
Перехресна-адгезія, T-випробування на вигин і тестування на стирання розчинником (MEK) для PPGI.
Випробування на корозійну стійкість (SST)
Випробування на нейтральний сольовий спрей (NSS) відповідає ASTM B117.
Стандартна документація, що видається на замовлення
- Сертифікат випробування на млині (MTC): повністю відповідає EN 10204 3.1 (включає хімічний аналіз ковша, результати механічних випробувань, розмір зерна, де це можливо, і масу покриття за нагрівання).
- Звіт про перевірку розмірів: безперервна таблиця товщини та аркуш перевірки ширини щілини.
- Перевірка маси покриття: звіт про вагові вимірювання (ISO 1460 / ASTM A90).
Постачання та налаштування
Ми пропонуємо індивідуальну обробку, розрізання, пакування та логістику відповідно до виробничих ліній покупця та способів транспортування:
Послуги обробки
Точне різання:Ширина до 20 мм, мінімальний допуск на ширину +/-0,10 мм.
Аркуші вирізання-до-довжини (CTL):Вирівнювання та розрізання на плоскі листи (довжина 300 мм - 6 000 мм) з допуском по діагоналі в межах 1,0 мм.
Кондиціонування краю:Доступні варіанти фрезерного краю, обрізаного краю, очищеного краю або закругленого краю.
Експортні пакувальні системи
Очі-в-небо (вертикально):Котушка, розміщена вертикально на дерев'яних полозах, рекомендована для смуг з вузькими щілинами.
Від-до-стіни (по горизонталі):Котушка розташована горизонтально на дерев'яних підставках, рекомендована для важких майстер-котушек.
Захисні обгортки:VCI (леткий інгібітор корозії) антикорозійна паперова плівка, внутрішня поліетиленова плівка HDPE, протектори внутрішнього/зовнішнього кільця з оцинкованої сталі та гофрована сталь по окружності.
Логістика та Інкотермс
Інкотермс підтримується:FOB, CFR, CIF, DDP, DAP (обробка митного оформлення та внутрішні вантажні перевезення до складу/майданчика).

Що мають надати покупці
Щоб отримати точну технічну пропозицію та-приблизний час виконання, надішліть такі інженерні параметри разом зі своїм запитом пропозицій:
Стандарт і марка сталі
(Наприклад, EN 10346 S350GD + ZM310 або ASTM A653 CS Тип B).
Розміри продукту
Номінальна товщина та прийнятний діапазон допуску (наприклад, 1,50 мм +/-0,03 мм).
Номінальна ширина (наприклад, 1250 мм головної котушки або 145 мм щілинної стрічки).
Вимоги до покриття
Тип покриття (GI, ZAM, HDGL, PPGI) і маса/товщина (наприклад, Z275 г/м², ZM120 г/м², верхня частина 25 мкм / зворотна сторона 10 мкм).
Оздоблення поверхні (наприклад, без блискіток, хромована, змащена 1,0 г/м², анти-відбитки пальців).

Обмеження ваги котушки:
Максимальна/мінімальна вага рулона (наприклад, макс. 5,0 тонн на котушку зі щілинами або 15 - 20 головну котушку в тоннах).
Вимоги щодо внутрішнього діаметра (508 мм або 610 мм).
Намір обробки та застосування
(Наприклад, високо-швидкісне формування для сонячних прогонів, глибоке витягування для автомобільного штампування, виробництво труб ERW).
Цільова кількість і умови доставки
Загальний тоннаж, розмір партії, порт/місто призначення та необхідні Інкотермс.
FAQ

Запит про ціну
Надішліть свої вимоги до проекту, технічні креслення або опис матеріалів нашій команді інженерів для перевірки та визначення ціни:
Команда комерційних продажів: sales@tjrsr.com
Інженерно-технічна підтримка: info@tjrsr.com
Телефон / WhatsApp:86 13821826906
Штаб-квартира:Unit 2102, Jingjin International Center, NO.18 Hejiang Road, Heping District, Tianjin, China
Будь ласка, вкажіть необхідний сорт, розміри, цільовий тоннаж і порт призначення, щоб отримати офіційну пропозицію протягом 24 годин.
Як один із найпрофесійніших виробників і постачальників сталевих рулонів і стрічки в Китаї, ми також підтримуємо індивідуальне обслуговування. Будь ласка, не соромтеся продавати оптом дешеві сталеві рулони та смуги на складі з нашої фабрики. Для консультації щодо ціни зв'яжіться з нами.


